
KUNDGUIDE TILL
PULVERLACKERING
Kunskap och råd från Töreboda Pulverlackering
Kunskap för bättre konstruktion, rätt kravställning och hög kvalitet
En praktisk guide från Töreboda Pulverlackering AB för konstruktörer, inköpare, projektledare, arkitekter och andra som beställer pulverlackering.
Innehåll
1. Pulverlackering – så fungerar metoden
2. Från kundgods till färdig produkt
3. Materialet påverkar resultatet
4. Förbehandling – grunden under lacken
5. Välj rätt pulver för rätt miljö
6. Korrosion och rätt korrosionsskydd
7. Konstruera för ett bra lackeringsresultat
8. Kulör, glans och struktur
9. Kvalitet och kontroll
10. Så beställer du pulverlackering
11. Miljö och resurseffektivitet
12. Zirkoniumbaserad ytomvandling
13. Bedömning av lackerade ytor
14. Beständig kvalitet
Avslutning – ett bra resultat börjar före lackeringen

Ladda ner din pdf

Ladda ner din pdf
Inledning
Den här guiden är skriven för dig som köper in, konstruerar eller specificerar pulverlackerade produkter.
Målet är att ge tillräcklig kunskap för att kunna ställa rätt frågor, undvika vanliga fallgropar och tillsammans med oss välja en ytbehandling som passar produktens verkliga användning.

Pulverlackering är en effektiv och hållbar ytbehandlingsmetod för metall. Men slutresultatet avgörs inte bara i lackeringsboxen. Grundmaterial, konstruktion, ytans skick, förbehandling, pulverval, skikttjocklek, härdning och användningsmiljö samverkar.
Ju tidigare ytbehandlingen finns med i produktens konstruktion och kravställning, desto bättre förutsättningar finns för rätt kvalitet, rätt utseende och rätt korrosionsskydd.
1. Pulverlackering – så fungerar metoden
Pulverlackering är en ytbehandlingsmetod där ett torrt pulver appliceras elektrostatiskt på en detalj och därefter smälts och härdas i ugn.

Pulvret
Pulverfärg består i huvudsak av bindemedel, pigment och tillsatser. Bindemedlet bestämmer många av färgskiktets egenskaper, exempelvis motståndskraft mot UV-ljus, kemikalier, slitage och väder. Det finns därför inget pulver som är bäst för alla användningsområden.
Till skillnad från traditionell lösningsmedelsbaserad våtfärg behöver pulverfärg normalt inte ett organiskt lösningsmedel som ska avdunsta för att färgfilmen ska bildas.
Elektrostatisk applicering
Pulvret laddas elektriskt i sprututrustningen och dras mot den jordade metalldetaljen. God jordning är därför en grundförutsättning för stabil applicering. Dålig kontakt mellan detalj, krok och jord kan ge ojämn beläggning och sämre överföringseffektivitet. I djupa hörn och fickor kan det elektriska fältet göra det svårare för pulvret att nå in. Detta kallas Faradays bur-effekt.
Härdningen
Efter appliceringen sitter pulvret relativt löst på detaljen. I ugnen värms detaljen upp så att pulvret smälter, flyter ut och härdar till en sammanhängande färgfilm. För härdningen är detaljens verkliga temperatur viktig – inte bara temperaturen på luften i ugnen. Tunga detaljer värms långsammare än tunna plåtdetaljer. Rätt tid och temperatur ska därför bedömas mot pulverleverantörens tekniska datablad.
Hela kedjan
Grundmaterial konstruktion ytans skick förbehandling upphängning och jordning pulverval applicering skikttjocklek härdning kontroll och hantering. Pulverlackering är alltså inte bara det som händer i lackboxen. Rätt yta för rätt produkt och rätt miljö kräver att hela kedjan fungerar.
2. Från kundgods till färdig produkt
Som kund behöver du inte kunna styra varje processteg, men det är värdefullt att förstå vad som händer med produkten och varför vissa uppgifter behöver vara kända redan vid offert och order.
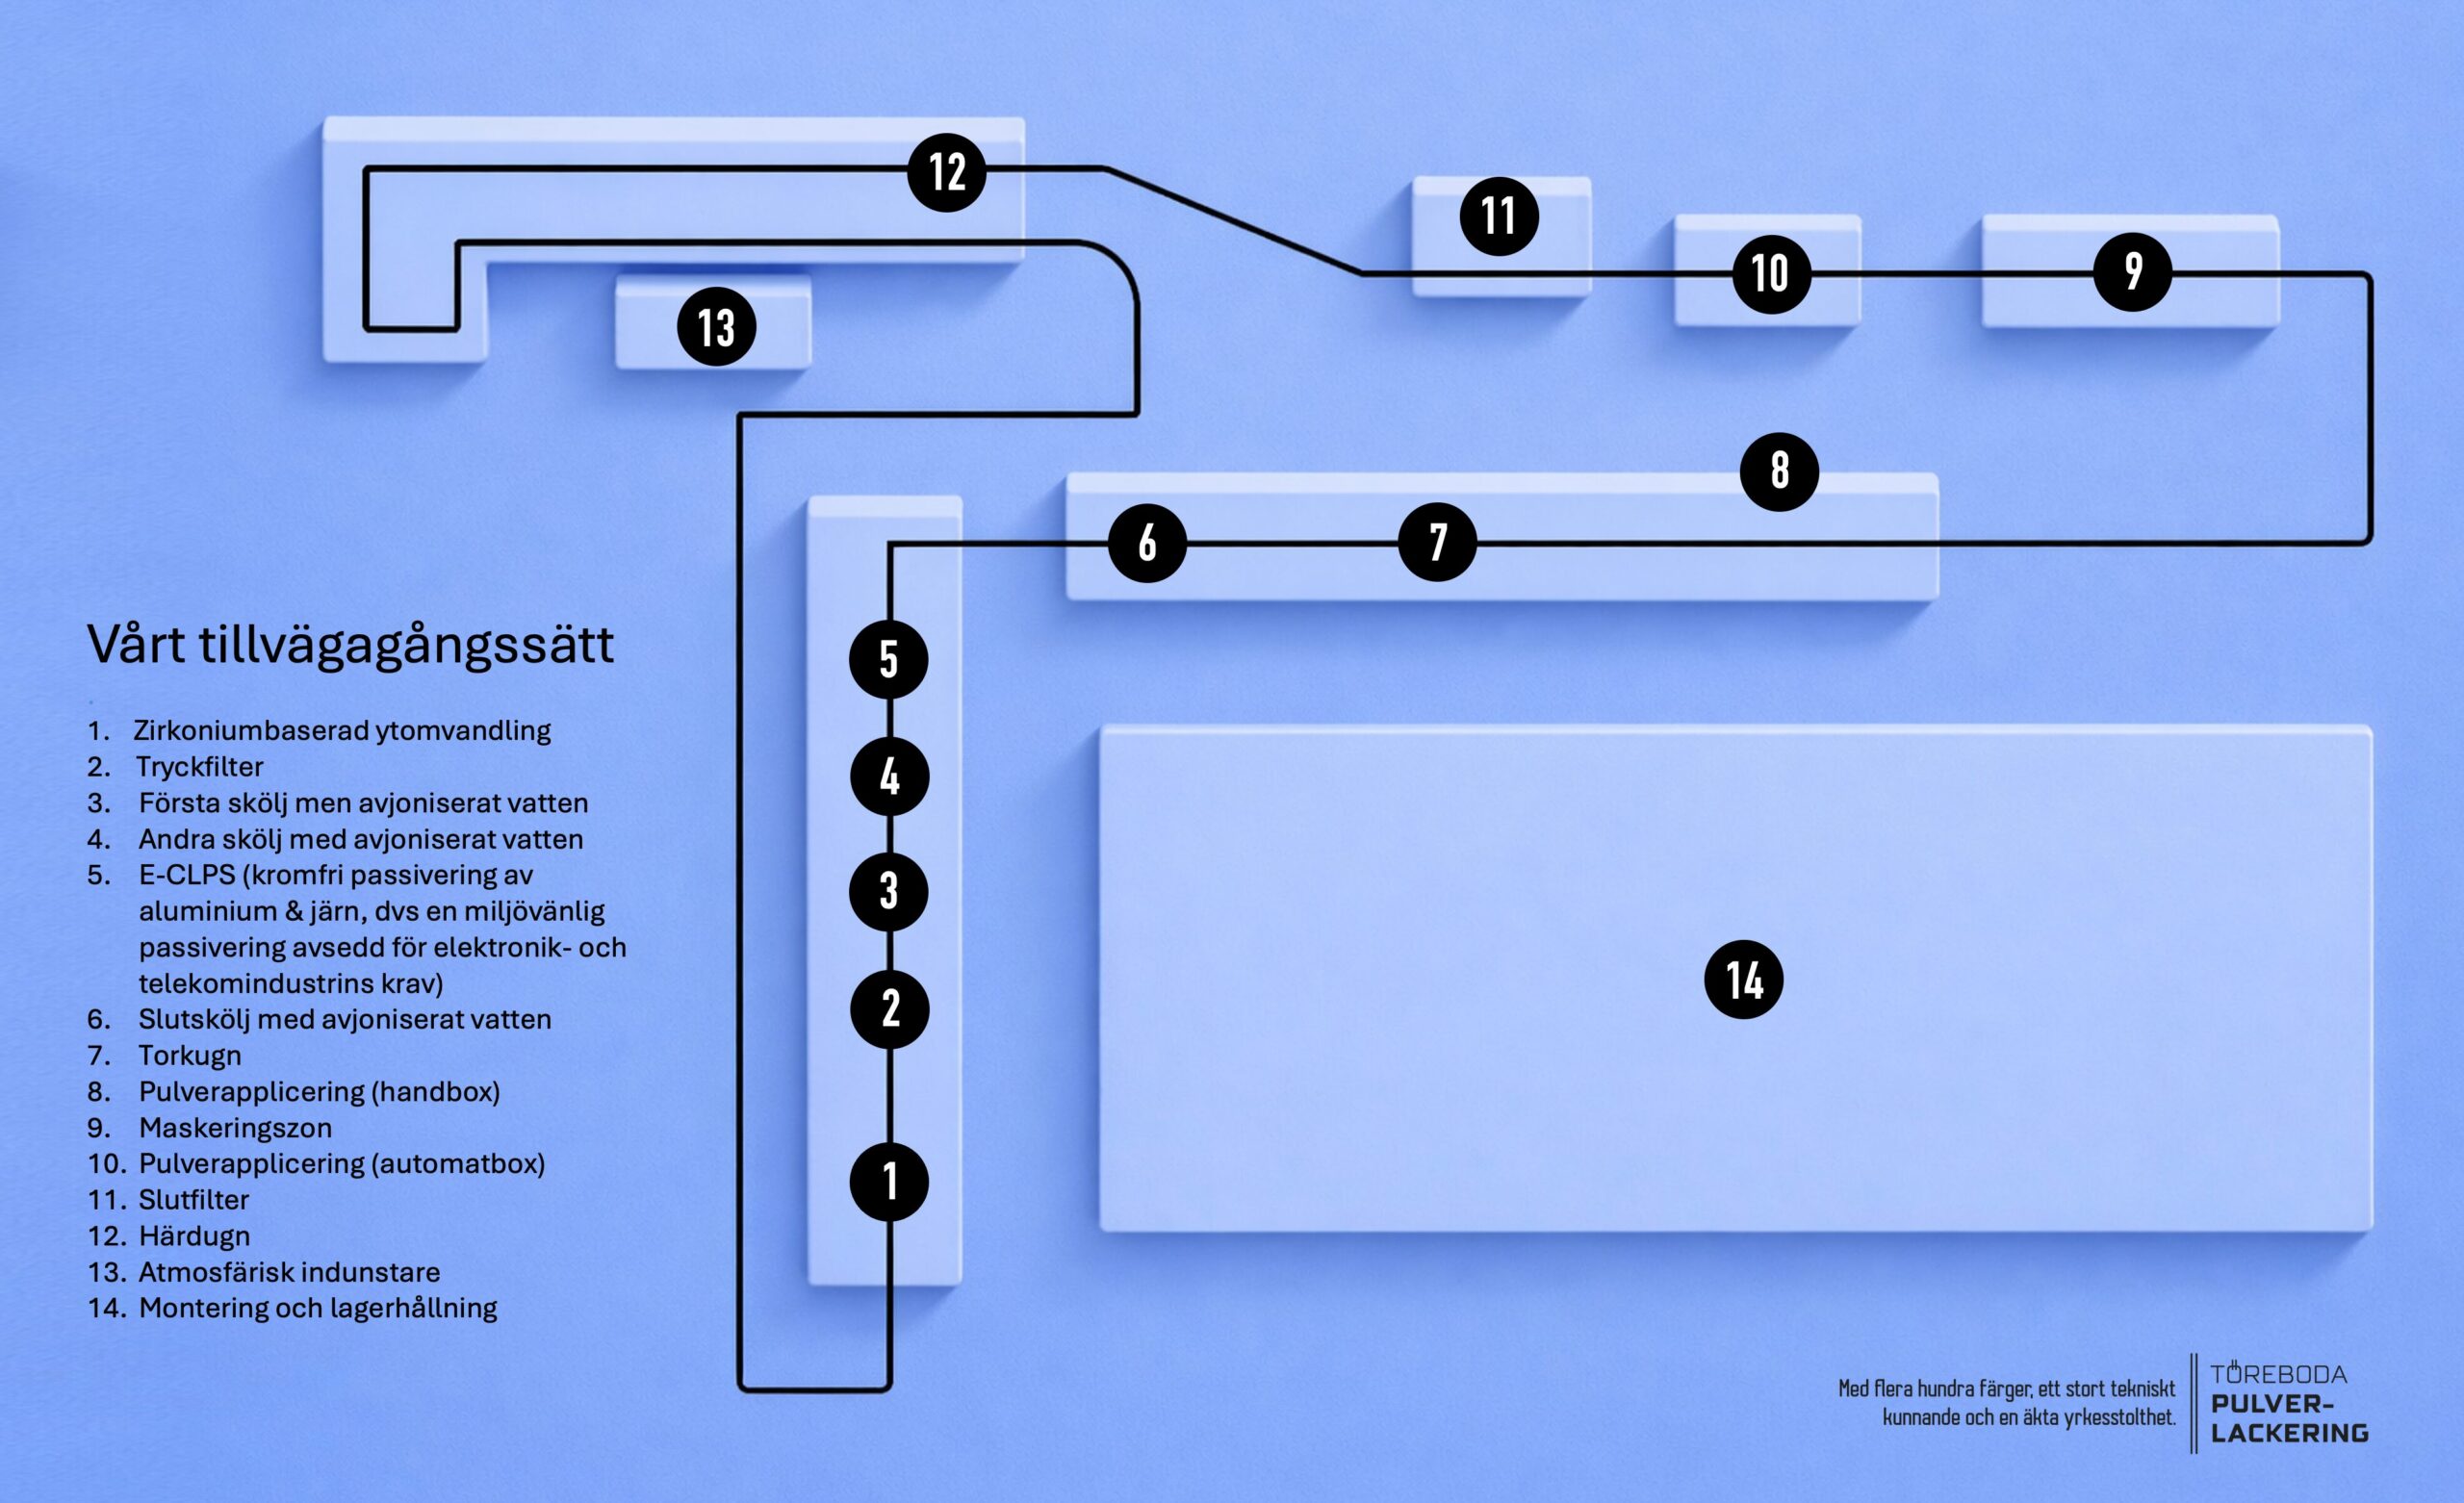
En pulverlackerad detalj passerar flera steg innan den är färdig. Varje steg kan påverka slutresultatet.
1. Mottagning och kontroll
Godset kontrolleras med avseende på material, ytans skick, rost, olja, tidigare ytbehandling, svetsar, skarpa kanter, maskeringskrav och andra förutsättningar som kan påverka processen.
2. Upphängning
Detaljen hängs så att den kan transporteras genom processen, dräneras och lackeras. Upphängningen måste ge elektrisk kontakt och placeras där ett mindre kontaktmärke kan accepteras.
3. Rengöring och förbehandling
Olja, fett, smuts och andra föroreningar avlägsnas. Därefter genomförs den kemiska förbehandlingen som skapar rätt grund för lacken.
4. Sköljning och torkning
Rester från processkemin sköljs bort enligt processens uppbyggnad. Detaljen måste vara tillräckligt torr innan pulver appliceras.
5. Pulverapplicering
Pulvret laddas elektrostatiskt och appliceras på den jordade detaljen. Operatören behöver ta hänsyn till geometri, hörn, kanter och svåråtkomliga ytor.
6. Härdning
I ugnen smälter och härdar pulvret. Objektets temperatur och tid inom rätt härdningsfönster är avgörande.
7. Kylning
Efter ugnen behöver detaljen kylas tillräckligt innan den hanteras vidare.
8. Kvalitetskontroll
Yta, kulör, täckning, skikttjocklek och andra specificerade krav kontrolleras efter behov.
9. Avhängning och packning
Den färdiga ytan ska skyddas mot repor och tryckmärken. En bra produkt kan förstöras i sista momentet om den hanteras fel.
Kontroll → upphängning → förbehandling → sköljning → torkning → pulverapplicering → härdning → kylning → kvalitetskontroll → packning
En snygg yta är inte i sig ett bevis på att alla egenskaper är rätt. Därför måste kvalitet byggas in i processen och inte bara bedömas visuellt på slutet.
3. Materialet påverkar resultatet
Samma pulver och samma kulör kan bete sig olika beroende på vilket material som ska lackeras och vilket skick ytan har. Därför är korrekt materialinformation viktig redan i förfrågan.

Olika metaller beter sig olika i förbehandling, lackering och ugn. Att känna till grundmaterialet är därför en viktig del av arbetet.
Kolstål
Vanligt konstruktionsstål är ett mycket vanligt underlag. Rost, glödskal, oxider, olja och skarpa kanter behöver bedömas före lackering.
Laserskuret stål
Skärprocessen kan påverka kanten och lämna oxider eller andra ytförändringar. Skarpa kanter får ofta lägre effektiv skikttjocklek än plana ytor och kan behöva brytas eller bearbetas.
Varmförzinkat stål
Pulverlack ovanpå varmförzinkning kan bilda ett duplexsystem. Zinkytans skick och eventuell utgasning måste beaktas. Vid uppvärmning kan gaser ge pinholes eller blåsor.
Elförzinkat stål
Den tunnare zinkbeläggningen ger andra förutsättningar än varmförzinkning. Rengöring och kemisk förbehandling måste vara anpassad till ytan.
Magnelis® / Zn-Al-Mg-belagt stål
Magnelis® är stål med en metallisk beläggning av zink, aluminium och magnesium som ger ett högt korrosionsskydd. Vid pulverlackering behöver rengöring och kemisk förbehandling vara anpassad till den metalliska beläggningen för att säkerställa god vidhäftning och korrosionsprestanda.
Aluminium
Aluminium har ett naturligt oxidskikt. Rätt rengöring, eventuell etsning och kemisk förbehandling är viktigt för vidhäftning och korrosionsprestanda.
Gjuten aluminium
Gjutgods kan vara poröst och innehålla gaser eller föroreningar som frigörs i ugnen. Det kan orsaka pinholes och blåsor.
Rostfritt stål
Rostfritt stål har ett passivt oxidskikt men behöver ändå en lämplig förbehandling om det ska pulverlackeras.
Gjutjärn
Gjutjärn kan vara poröst och hålla kvar olja eller andra ämnen. Utgasning kan bli ett problem vid uppvärmning.
Blandade metaller
När olika metaller kombineras kan galvanisk korrosion uppstå i fuktig miljö. Konstruktionen och användningsmiljön måste därför bedömas.
Konstruktionen påverkar
Hålrum, överlappande plåt, svetsar, skarpa kanter, trånga springor och slutna volymer kan påverka både förbehandling och lackering. Processvätska måste kunna rinna ut och slutna volymer kan innebära risk vid uppvärmning.
Rätt lackeringssystem börjar med att vi vet vilket material och vilket yttillstånd vi faktiskt har framför oss.
4. Förbehandling – grunden under lacken
Pulverlacken kan bara fästa och skydda så bra som underlaget tillåter. Därför är förbehandlingen en av processens viktigaste delar.

Vad behöver bort?
- Olja och fett
- Skär- och bearbetningsvätskor
- Fingeravtryck och smuts
- Rost, oxider och glödskal
- Sliprester
- Salter
- Svetssprut
- Silikon, lim och tejprester
- Märkfärg och andra föroreningar
Silikon är särskilt problematiskt eftersom mycket små mängder kan orsaka kratrar och så kallade fisheyes i lacken.
En typisk process
En förbehandlingslinje kan exempelvis bestå av rengöring/avfettning, sköljning, kemisk ytomvandling, ytterligare sköljsteg, slutsköljning och torkning. Exakt uppbyggnad varierar mellan anläggningar och kemisystem.
Kemisk ytomvandling
Efter rengöringen kan metallytan behandlas kemiskt för att skapa ett konverteringsskikt. Traditionellt har exempelvis järn- och zinkfosfatering använts. Moderna zirkoniumbaserade system skapar ett mycket tunt konverteringsskikt och kan, beroende på kemin, användas på stål, zink och aluminium. Zirkoniumbehandlingen är inte i sig en korrosivitetsklass och innebär inte automatiskt att en produkt klarar C3, C4 eller C5. Prestandan avgörs av hela systemet.
Mekanisk förbehandling
Betning, blästring och slipning kan behövas när ytan innehåller rost, glödskal eller andra skikt som den kemiska rengöringen inte är avsedd att avlägsna.
Processkontroll
- Koncentration och dosering
- pH
- Temperatur
- Behandlingstid
- Vattenkvalitet och ledningsförmåga
- Föroreningar i bad och sköljsteg
- Munstycken och sprutbild
Rost kan inte målas bort. En bra lackering kräver ett underlag som är lämpligt att lackera.
5. Välj rätt pulver för rätt miljö
Pulverfärg är inte en enda produkt. Kemisk uppbyggnad och formulering avgör var färgen lämpar sig.

Härdplaster och termoplaster
De flesta industriella pulverfärger är härdplaster. Under uppvärmningen smälter pulvret och reagerar kemiskt till ett tvärbundet skikt. Termoplastiska pulver fungerar annorlunda och används i särskilda tillämpningar.
Polyester
Vanligt för utomhusapplikationer tack vare god väder- och UV-beständighet. Det finns standardpolyester och mer väderbeständiga kvaliteter, exempelvis superdurable-system.
TGIC och TGIC-fritt
Polyesterpulver kan använda olika härdningskemier. TGIC-status i sig avgör inte om pulvret är bra eller dåligt; rätt produkt väljs efter krav och datablad.
Epoxy
Ger ofta mycket god vidhäftning samt kemisk och mekanisk beständighet. Epoxy kritar och förändras normalt vid UV-exponering och används därför vanligtvis inte som dekorativt exponerat utomhustoppskikt.
Epoxy/polyester hybrid
Vanligt i inomhusmiljöer. UV-beständigheten är normalt mer begränsad än för ren polyester.
Polyuretan
Kan ge särskilda egenskaper men prestandan är produktspecifik och ska bedömas mot tekniskt datablad.
Primer och tvåskiktssystem
En primer under topplacken kan ge bättre korrosionsprestanda i rätt system. Två lager innebär dock inte automatiskt C4 eller C5.
Lågtemperatur- och snabbhärdande pulver
Kan minska härdtemperatur eller tid, men måste passa detalj, ugn och kvalitetskrav.
Pulver för utgasningskänsliga underlag
Särskilda formuleringar kan minska synliga problem från utgasning, men de kan inte garantera att porösa eller förorenade underlag blir problemfria.
Kulör, glans och struktur
Samma RAL-nummer kan upplevas olika beroende på glans, struktur, pigment, skikttjocklek, underlag, ljus och leverantör. Därför är en fysisk referens ofta viktig när utseendet är kritiskt.
Skikttjocklek
Rätt skikttjocklek är produktspecifik. Mer pulver är inte automatiskt bättre. För tjocka skikt kan ge utseendeproblem eller andra avvikelser och för tunna skikt kan ge sämre täckning och skydd.
Rätt pulver är det pulver som passar den verkliga produkten, processen och användningsmiljön.
6. Korrosion och rätt korrosionsskydd
Korrosion är en elektrokemisk nedbrytning av metall. För att välja rätt lackeringssystem måste vi förstå vilken miljö produkten ska användas i.

Korrosivitetsklasser
ISO 12944 använder atmosfäriska korrosivitetskategorier från C1 till C5 samt CX för extrema miljöer. För vår kunddialog är det viktigt att förstå att kategorin beskriver miljön – inte en viss färg eller ett visst pulver.
- C1 – mycket låg korrosivitet, exempelvis uppvärmda torra inomhusmiljöer
- C2 – låg korrosivitet
- C3 – måttlig korrosivitet
- C4 – hög korrosivitet
- C5 – mycket hög korrosivitet
- CX – extrem korrosivitet; ligger utanför de system vi erbjuder i vår process
C4 är inte en färg
Uttryck som ‘C4-pulverlackering’ används ibland i vardagligt språk, men det är förenklat. Ett system behöver vara dokumenterat och lämpligt för det aktuella materialet, konstruktionen, förbehandlingen, eventuell primer, topplack, skikttjocklek, härdning och miljö.
Konstruktion och kanter
Skarpa kanter, springor, vattenfickor och dålig dränering kan försämra korrosionsskyddet även när färgsystemet i övrigt är bra.
Saltsprejprovning
Provning i neutral saltspray enligt ISO 9227 kan användas för att jämföra och verifiera system enligt en specificerad metod. Antal timmar i saltspray kan inte direkt räknas om till ett visst antal år i verklig utomhusmiljö.
Duplexsystem
Pulverlack ovanpå galvaniserat stål kan skapa ett duplexsystem där zinkskikt och organisk beläggning samverkar. Även här måste systemet och underlaget vara korrekt förbehandlade.
– Var skall produkten användas?
– Vad utsätts den för?
– Vilken livslängd eller prestanda krävs?
Då kan ett lämpligt system bedömas.
7. Konstruera för ett bra lackeringsresultat
Många lackeringsproblem kan förebyggas redan på ritbordet. En konstruktion som är lätt att rengöra, dränera, hänga upp och lackera ger bättre och jämnare kvalitet – och ofta en mer kostnadseffektiv produktion.

Ett bra lackeringsresultat börjar redan på ritbordet. Konstruktionen påverkar rengöring, upphängning, dränering, lackering, härdning och korrosionsrisk.
Upphängningspunkter
Detaljen behöver kunna hängas stabilt och med god elektrisk kontakt. Kontaktmärket ska placeras där det kan accepteras.
Dränering
Processvätska måste kunna rinna ur hålrum och profiler. Hålens placering ska utgå från den verkliga upphängningsriktningen. Det finns ingen universell håldiameter som passar alla konstruktioner.
Ventilation av hålrum
Slutna volymer kan skapa problem eller säkerhetsrisker vid uppvärmning. Konstruktionen måste vara lämpligt ventilerad.
Vattenfickor
Undvik geometrier där vatten kan bli stående efter förbehandling eller i produktens användningsmiljö.
Skarpa kanter
Färgskiktet blir ofta tunnare över en skarp kant. Grader ska tas bort och kanter bör brytas eller rundas när kraven motiverar det.
Svetsar
Svetsoxider, sprut, slagg, sliprester och porer kan påverka slutresultatet. Pulverlack döljer inte automatiskt tillverkningsfel.
Överlappande plåt och springor
Vätska kan hållas kvar och skapa torkproblem eller senare spaltkorrosion.
Djupa hörn
Faradays bur-effekt gör vissa fickor och hörn svåra att belägga jämnt.
Rör och profiler
Invändiga ytor blir inte automatiskt fullt rengjorda eller lackerade. Om invändigt korrosionsskydd krävs måste det specificeras.
Gängor och passningar
Pulver bygger skikttjocklek. Gängor, lagerlägen och passningsytor kan behöva maskeras.
Värmekänsliga komponenter
Plast, gummi, lim, tätningar, elektronik och lager kan påverkas av förbehandling och ugnstemperatur.
Blandade metaller
Kontakt mellan olika metaller kan skapa galvaniska korrosionsrisker i fuktig miljö.
Konstruera inte först och fundera på ytbehandlingen sedan – konstruera produkten för att kunna ytbehandlas rätt från början.
8. Kulör, glans och struktur
Att ange ett RAL-nummer är ofta inte tillräckligt när utseendet är viktigt.

Kulör och RAL
RAL är ett vanligt system för att specificera kulör, exempelvis RAL 9005, RAL 9010, RAL 7016 eller RAL 5015. Samma nominella RAL-kulör kan ändå upplevas olika mellan olika pulverprodukter och leverantörer. Glans, struktur, pigment, skikttjocklek, underlag, härdning, ljus och betraktningsvinkel påverkar hur kulören upplevs.
Fysiska prover
En skärm eller utskrift är inte en säker färgreferens. När utseendet är kritiskt bör ett fysiskt prov eller en godkänd referens användas.
Färgmätning
Spektrofotometer kan användas för objektiv färgmätning. Skillnader kan uttryckas med ΔE, men mätmetod, referens och beräkningsformel måste vara definierade för att värdet ska vara meningsfullt.
Glans
Ord som matt, halvmatt och blank kan tolkas olika. Glans kan mätas i glansenheter, GU. 60° geometri är vanlig, medan 20° respektive 85° kan användas för mycket blanka eller mycket matta ytor enligt vald metod.
Struktur och effekter
Pulver kan vara slätt, finstrukturerat, grovstrukturerat, metallic eller ha andra effekter. Struktur kan påverka hur underlaget upplevs men döljer inte alla defekter. Metallic- och effektpulver kan vara mer känsliga för appliceringsförhållanden, skikttjocklek, geometri och pigmentorientering.
Reparationer
En lokal reparation kan synas även om samma RAL-nummer används, eftersom appliceringsmetod, glans, struktur och åldrande påverkar resultatet.
Ju viktigare utseendet är, desto tydligare måste utseendet specificeras innan lackeringen börjar.
9. Kvalitet och kontroll
Kvalitet behöver definieras innan produktionen börjar. Det som är kritiskt för en synlig konsumentprodukt behöver inte vara samma sak som för en dold industrikomponent. Tydliga krav gör det möjligt att kontrollera rätt egenskaper.

Kvalitet är inte bara en slutkontroll. Den byggs in i varje steg och kontrolleras mot definierade krav.
Kontroll före lackering
Material, ytans skick, ritning, maskering, synliga ytor och särskilda krav bör vara kända innan produktionen startar.
Processkontroll
- Badkemi, koncentration och pH
- Temperatur och behandlingstid
- Vattenkvalitet och ledningsförmåga
- Linjehastighet
- Jordning och appliceringsinställningar
- Ugnstemperatur och objekttemperatur
Visuell kontroll
Visuell kontroll kan upptäcka smuts, kratrar, pinholes, rinningar är inte typiska för pulver men andra ytfel, ojämn täckning, repor och kulöravvikelser. Bedömningsförhållanden och accepterad kvalitetsnivå bör vara definierade.
Skikttjocklek
Skikttjocklek mäts i mikrometer, µm. 80 µm motsvarar 0,080 mm. Mätmetoden beror på underlaget, exempelvis magnetisk eller virvelströmsbaserad mätning. Flera mätpunkter ger en bättre bild än ett enda värde.
Kulör och glans
När kraven är specificerade kan kulör och glans kontrolleras instrumentellt mot definierade referenser och toleranser.
Vidhäftning
Tvärsnittsprov enligt ISO 2409 kan användas i vissa sammanhang. Provet är destruktivt och bör därför göras på provplåt eller överenskommen yta när det är lämpligt.
Härdning
Det viktiga är att objektet når den tid och temperatur som pulverleverantörens tekniska datablad kräver. Ugnsprofilering med datalogger kan användas för att verifiera processen.
Korrosionsprovning
Saltsprejprovning och andra laboratorietester kan ingå i en specifikation. Resultaten ska bedömas enligt den aktuella provningsmetoden och kan inte direkt översättas till ett antal år i verklig miljö.
Kontrollplan
En bra kontrollplan anger vad som ska kontrolleras, hur, hur ofta, vilka gränser som gäller, vem som ansvarar, hur resultat dokumenteras och vad som ska göras vid avvikelse. Kvalitet är inte bara något vi kontrollerar när produkten är färdig – kvalitet är något vi bygger in i varje steg av processen.
Vanliga avvikelser – och varför information från kunden hjälper
Apelsinskal, kratrar, pinholes, glansskillnader, bristande täckning i djupa hörn och synliga kantproblem kan ha flera orsaker. Underlagets skick, konstruktionen, tidigare behandlingar och föroreningar som silikon eller olja kan vara lika viktiga som själva lackeringen. Berätta därför om produkten har varit i bruk tidigare, om den innehåller gjutgods, galvaniserade ytor, tätmassor, lim, silikon, svåråtkomliga hålrum eller andra förhållanden som kan påverka processen. Ju mer relevant information vi har från början, desto lättare är det att välja rätt arbetssätt.
10. Så beställer du pulverlackering
En bra förfrågan behöver inte vara tekniskt komplicerad. Det viktiga är att vi får veta vad produkten är, var den ska användas och vilka egenskaper som är viktiga.
En bra offert och rätt lackeringssystem kräver rätt information. ‘Pulverlackering, svart RAL 9005’ är ofta inte tillräckligt.
- Vilket grundmaterial är detaljen tillverkad av?
- Är den tidigare ytbehandlad?
- Är godset nytt eller tidigare använt?
- Ska produkten användas inom- eller utomhus?
- Kommer den utsättas för fukt eller kondens?
- Förekommer salt, vägsalt eller kustmiljö?
- Förekommer kemikalier eller regelbunden tvättning?
- Finns en specificerad korrosivitetsklass, exempelvis C3, C4 eller C5?
- Finns krav på önskad hållbarhet?
- Behövs primer eller ska vi föreslå lämpligt system?
- Vilken kulör önskas?
- Vilken glans?
- Vilken ytstruktur?
- Finns ett godkänt referensprov?
- Vilka ytor är visuellt kritiska?
- Var får detaljen hängas?
- Vilka ytor ska maskeras?
- Finns kritiska toleranser eller passningar?
- Ska gängor hållas fria?
- Finns slutna hålrum?
- Kan processvätska rinna ur?
- Finns skarpa kanter eller svetsar som kräver uppmärksamhet?
- Finns silikon, lim eller tätmassa?
- Finns värmekänsliga komponenter monterade?
- Vilka kvalitetskontroller eller provningar krävs?
- Finns särskilda krav på packning och transport?
Du som kund behöver inte vara pulverexpert
Som kund är din viktigaste uppgift att beskriva materialet, användningsmiljön, belastningen, önskat utseende och eventuella specificerade krav. Utifrån det kan lackeraren och vid behov systemleverantören hjälpa till att välja en lämplig lösning.
Ju bättre underlag vi får före produktion, desto bättre förutsättningar har vi att leverera rätt kvalitet från början. En bra specifikation beskriver behovet. Vi hjälper gärna till att översätta det behovet till ett lämpligt lackeringssystem.
11. Miljö och resurseffektivitet
Miljöpåverkan är en viktig del av valet av ytbehandling. Pulverlackering har flera tydliga fördelar, samtidigt som all industriell ytbehandling använder energi, råvaror och processkemikalier. Därför är det mest relevant att se på hela processen och produktens livslängd.

Miljö och hållbarhet är viktiga frågor för våra kunder. Pulverlackering har flera egenskaper som gör metoden till ett attraktivt alternativ ur miljösynpunkt, samtidigt som även vår process använder energi, vatten, kemikalier och råvaror.
Pulverlack utan traditionella lösningsmedel
Pulverfärg appliceras som ett torrt pulver. Till skillnad från många traditionella våtlacker behöver pulverfärgen inte organiska lösningsmedel som ska avdunsta för att färgfilmen ska bildas. Det innebär att själva pulverappliceringen kan ske utan den traditionella VOC-belastningen från lösningsmedelsbaserade färgsystem. Det betyder inte att pulverlackering är helt utan miljöpåverkan. Pulvret ska tillverkas, anläggningen använder energi och detaljerna behöver värmas för att färgen ska härda. Miljöprestandan måste därför ses som en helhet.
Hög materialeffektivitet
Pulver som passerar detaljen kallas överspray. I anläggningar och kulörflöden där återvinning är möjlig kan överspray samlas upp och återföras till processen, vilket kan ge hög materialeffektivitet och mindre avfall.
Förbehandlingen och vattenhanteringen
Hos Töreboda Pulverlackering sker förbehandlingen i en kontrollerad process där processvattnet tas om hand. Förorenat processvatten ska inte släppas obehandlat till mark, diken eller vattendrag. Tvättvattnet behandlas i en atmosfärisk indunstare. Vatten avskiljs genom indunstning medan de ämnen som inte avdunstar koncentreras i en mindre restvolym. Den koncentrerade restprodukten tas därefter om hand för extern avfallshantering enligt de krav som gäller för avfallet.
Zirkoniumbaserad ytomvandling
Vår zirkoniumbaserade ytomvandling är en modern tunnfilmsteknik. Jämfört med traditionella fosfateringsprocesser kan zirkoniumbaserade system, beroende på den specifika kemin och processens utformning, ge fördelar som lägre processtemperatur, mindre slambildning, lägre kemikalie- och vattenbehov samt en fosfatfri process. Den exakta miljövinsten beror på anläggningen, kemin, temperaturerna och hur processen drivs. Därför är det bättre att beskriva konkreta processfördelar än att använda generella påståenden om att en viss metod alltid är miljövänlig.
Avjoniserat vatten
I slutsköljningen används avjoniserat vatten. Den låga halten av lösta salter och mineraler minskar mängden oönskade rester på detaljen före lackering och bidrar till en kontrollerad process.
Lång livslängd är också en miljöfråga
En ytbehandling som gör att en produkt kan användas längre kan minska behovet av nytillverkning, material, transporter och ny ytbehandling. Rätt korrosionsskydd från början är därför också en del av ett hållbarhetsperspektiv.
Rätt kvalitet minskar kassation
En detalj som måste lackeras om eller kasseras kräver mer material, energi, arbetstid och transport. Stabil processkontroll och tidig upptäckt av fel är därför både en kvalitets- och miljöfråga.
En hållbar ytbehandling handlar både om hur produkten lackeras idag och om hur länge den kan användas i morgon.
12. Zirkoniumbaserad ytomvandling
Zirkoniumbaserad ytomvandling är en modern kemisk förbehandlingsmetod före pulverlackering. Den skapar ett mycket tunt konverteringsskikt som förbättrar förutsättningarna för vidhäftning och bidrar till det kompletta korrosionsskyddssystemet.

Vad händer på metallytan?
Efter rengöringen kommer den rena metallytan i kontakt med den zirkoniumbaserade behandlingslösningen. Processkemin är normalt baserad på zirkoniumföreningar, ofta fluorozirkonatbaserad kemi. Kemiska reaktioner vid ytan leder till att ett mycket tunt zirkoniumbaserat konverteringsskikt bildas. Skiktet är betydligt tunnare än traditionella fosfatskikt och ligger ofta på nanometerskala. Det kan därför vara svårt eller omöjligt att bedöma visuellt.
Metall → rengjord metallyta → zirkoniumbaserat konverteringsskikt → pulverlack
Varför måste ytan vara ren?
Zirkoniumbehandlingen kan inte kompensera för en dåligt rengjord yta. Olja, fett, bearbetningsvätskor, smuts, oxider och salter kan störa processen. Rengöringen är därför en grundförutsättning.
Vilka material lämpar sig?
Vilka material som kan behandlas beror på det aktuella kemisystemet. Moderna multimetallsystem kan vara utvecklade för flera underlag.
Stål
Zirkoniumbaserad ytomvandling används som förbehandling av kolstål före lackering. Ytan måste vara ren och fri från sådant som processen inte är avsedd att avlägsna, exempelvis lös rost och kraftigt glödskal.
Förzinkat stål
Många zirkoniumbaserade system är utvecklade för zinkbelagda material. Ytans skick, passiveringar, oxidation och eventuell utgasning måste ändå beaktas.
Aluminium
Zirkoniumbaserad ytomvandling används också på aluminium. Rengöring och eventuell etsning eller aktivering måste vara anpassad till aluminium och aktuell legering.
Rostfritt stål
Rostfritt stål bör bedömas separat. Materialets passiva oxidskikt gör att en process avsedd för stål, zink och aluminium inte automatiskt kan antas vara lämplig. Förbehandlingen måste verifieras för den aktuella tillämpningen.
Kan samma process användas på flera metaller?
Ja, vissa zirkoniumbaserade multimetallprocesser är utvecklade för stål, zinkbelagt stål och aluminium i samma linje. Men alla zirkoniumprodukter fungerar inte likadant. Det är den aktuella processkemin och leverantörens specifikation som avgör vilka material processen är lämplig för.
Processen steg för steg
1. Rengöring/avfettning – olja, fett och andra föroreningar avlägsnas.
2. Sköljning – rester från rengöringen avlägsnas.
3. Zirkoniumbaserad ytomvandling – det tunna konverteringsskiktet bildas.
4. Efterföljande sköljsteg – enligt den aktuella processens uppbyggnad.
5. Slutsköljning – hos Töreboda Pulverlackering med avjoniserat vatten.
6. Torkning.
7. Pulverapplicering.
8. Härdning.
Processen måste övervakas
- Koncentration
- pH
- Temperatur
- Behandlingstid
- Vattenkvalitet
- Ledningsförmåga
- Föroreningar i bad och sköljsteg
- Dosering
- Munstycken och sprutbild
Exakta gränsvärden bestäms av den aktuella processkemin och leverantörens instruktioner.
Zirkonium jämfört med järnfosfatering
Zirkoniumbaserad tunnfilmsteknik kan, beroende på systemen som jämförs, innebära lägre processtemperatur, mindre slam, lägre energi- och vattenbehov samt en fosfatfri process. Det betyder inte att zirkonium alltid är bättre för varje tänkbar tillämpning; systemet ska väljas efter material och prestandakrav. Zirkoniumbaserad ytomvandling är en modern förbehandlingsmetod som ger mycket god vidhäftning för pulverlacken och bidrar till ett effektivt korrosionsskydd. Jämfört med traditionell järnfosfatering kan processen ge lägre energiförbrukning, mindre slambildning och minskad användning av fosfater. Tekniken lämpar sig dessutom för flera vanligt förekommande metallunderlag, bland annat stål, aluminium och förzinkade ytor.
Pulverlacken är det kunden ser – men förbehandlingen under lacken är en avgörande del av hur väl hela systemet fungerar över tid.
13. Bedömning av lackerade ytors utseende
Om inget annat har avtalats gäller kravnivå 4 för ytans utseende. Det innebär en normal industrikvalitet där mindre kosmetiska avvikelser kan förekomma och accepteras inom fastställda gränser. Bedömningen utgår från branschpraxis för lackerade ytor.
Där finns acceptanskrav för bland annat kratrar, porer, partiklar, blåsor, apelsinskal och andra synliga avvikelser.

Så bestäms betraktningsavståndet
Betraktningsavståndet anges inte i meter utan bestäms med syntavlan här intill. För varje nivå finns två rader med tecken. Betraktaren ökar avståndet från tavlan tills den undre raden fortfarande kan läsas, medan den övre raden inte längre kan läsas. Siffran vid dessa rader anger betraktningsavståndet som används vid kvalitetsbedömningen.
För kravnivå 4 varierar betraktningsavståndet beroende på vilken typ av ytavvikelse som bedöms. Exempelvis bedöms kratrar, porer, fasta föroreningar, blåsor, dropp/gardin och friställen från avståndsnivå 3, medan andra avvikelser kan ha ett annat angivet betraktningsavstånd.
Betraktningstiden är normalt högst 10 sekunder och bedömningen ska göras under definierade ljusförhållanden, belysningen 800–1000 lux och ljuskällan normalt 6500 K.
14. Kvalitet – ett bra resultat ska också bevaras
Kvaliteten på en pulverlackerad produkt skapas genom hela lackeringsprocessen. Materialets skick, förbehandling, val av färgsystem, skikttjocklek och korrekt härdning är alla viktiga delar för att uppnå rätt utseende och ett långvarigt skydd.
Men ett bra korrosionsskydd förutsätter också att den färdiga ytan förblir intakt. Pulverlacken fungerar som en skyddande barriär mellan metallen och den omgivande miljön. Om denna barriär skadas kan fukt och andra korrosiva ämnen nå metallen och korrosion kan börja utvecklas.

Kapning och annan bearbetning efter lackering
Detaljer bör så långt det är möjligt vara färdigbearbetade innan de pulverlackeras.
Om en lackerad detalj kapas, slipas eller på annat sätt bearbetas efter lackering skapas nya ytor där metallen inte längre har samma förbehandling och lackskydd. En oskyddad kapyta på stål kan därför börja rosta när den utsätts för vatten eller fukt.
Korrosionen kan med tiden även sprida sig från den skadade kanten och in under lackskiktet. Detta kan leda till missfärgning, blåsbildning och att lacken så småningom släpper från underlaget.
Borrning och håltagning
Även borrning efter lackering bryter det skyddande systemet. I borrhålet och runt dess kanter kan bar metall exponeras.
Särskild uppmärksamhet bör därför ägnas åt hål, infästningar och andra områden där vatten kan samlas eller tränga in. Om håltagning måste göras efter lackering bör den exponerade metallytan återställas med ett lämpligt korrosionsskydd.
Olika metaller kan påverka varandra
När olika metaller kommer i elektrisk kontakt med varandra och samtidigt utsätts för fukt eller vatten kan galvanisk korrosion uppstå.
Galvanisk korrosion kan uppstå när två olika metaller har direkt kontakt med varandra och samtidigt utsätts för fukt eller vatten. Skillnaden mellan metallerna skapar då en galvanisk ström som gör att den mindre ädla metallen korroderar snabbare.
Det kan exempelvis vara relevant vid skruvar, brickor, nitar och andra infästningar. Kombinationen av materialen, miljön och konstruktionens utformning avgör hur stor risken är.
En skruv eller infästning är därför inte bara en mekanisk fråga. Val av material och hur infästningen utformas kan påverka korrosionsskyddet hos den färdiga produkten.
Repor, slag och mekaniska skador
Pulverlack ger normalt en tålig yta, men den är inte oförstörbar. Kraftiga slag, repor och nötning kan skada lackskiktet och i vissa fall blottlägga metallen.
Skador som går genom lackskiktet bör därför åtgärdas så snart som möjligt, särskilt på produkter som används utomhus eller i fuktiga och korrosiva miljöer.
Var försiktig vid montering
En pulverlackerad yta är tålig, men bör ändå behandlas som en färdig yta vid montering. Skruvar, muttrar och brickor som dras åt mycket hårt kan skapa ett högt lokalt tryck mot lackskiktet.
Om belastningen blir för stor kan lacken pressas sönder, spricka eller skadas runt infästningen. När lackskiktet bryts kan metallen under exponeras och fukt få möjlighet att tränga in. Risken är särskilt viktig att beakta på konstruktioner som ska användas utomhus eller i andra korrosiva miljöer.
Använd därför lämpliga infästningar och brickor och undvik onödigt hård åtdragning. Monteringsverktyg bör användas med omsorg så att den färdiga ytan inte repas eller skadas.
Tänk på den pulverlackerade detaljen som en färdig produkt – inte som obehandlad plåt.
Konstruktionen påverkar hållbarheten
En väl utförd pulverlackering fungerar bäst tillsammans med en genomtänkt konstruktion. Vattenfickor, trånga spalter, obehandlade kapytor och olämpliga kombinationer av olika metaller kan förkorta korrosionsskyddets livslängd även om själva lackeringen är korrekt utförd.
Därför bör konstruktion, materialval, bearbetning och infästningar planeras innan detaljen skickas till pulverlackering.
Kom ihåg
Pulverlackering är ett skyddssystem – och systemet fungerar bäst när det får förbli helt.
En korrekt förbehandlad och pulverlackerad produkt kan ge ett mycket långvarigt skydd. Men kapning, borrning, slipning, repor, felaktig montering eller andra skador efter lackering kan öppna vägar för fukt och korrosion och därmed förändra förutsättningarna för produktens hållbarhet.
Avslutning – ett bra resultat börjar före lackeringen
Den viktigaste slutsatsen i den här guiden är att kvaliteten på en pulverlackerad produkt skapas i samverkan mellan konstruktion, material, kravställning och lackeringsprocess.

Som kund kan du påverka resultatet långt innan godset kommer till vår anläggning. Genom att välja lämpliga material, undvika konstruktioner som samlar vatten, planera upphängnings- och dräneringsmöjligheter och tydligt beskriva användningsmiljö och utseendekrav skapas bättre förutsättningar för ett bra resultat. Vår uppgift är att bidra med kunskap om förbehandling, pulver, applicering, härdning, kontroll och vilka lösningar som är realistiska för den aktuella produkten. Kundens kunskap om produktens funktion och vår kunskap om ytbehandlingen behöver mötas.
Det bästa lackeringsresultatet skapas när vi får rätt information från början och kan välja rätt lösning tillsammans.
//Töreboda Pulverlackering AB